
2026. 11. 18. 09:36ㆍ카테고리 없음
식탁에 놓인 음료 캔을 기울여 보면, 바닥 한가운데가 쏙 들어가 있습니다. 다시 세워 위에서 보면 뚜껑은 몸통보다 폭이 좁습니다. 캔을 만드는 과정을 따라가면, 손에 익은 이 두 모양이 어디서 생겼는지 보입니다.
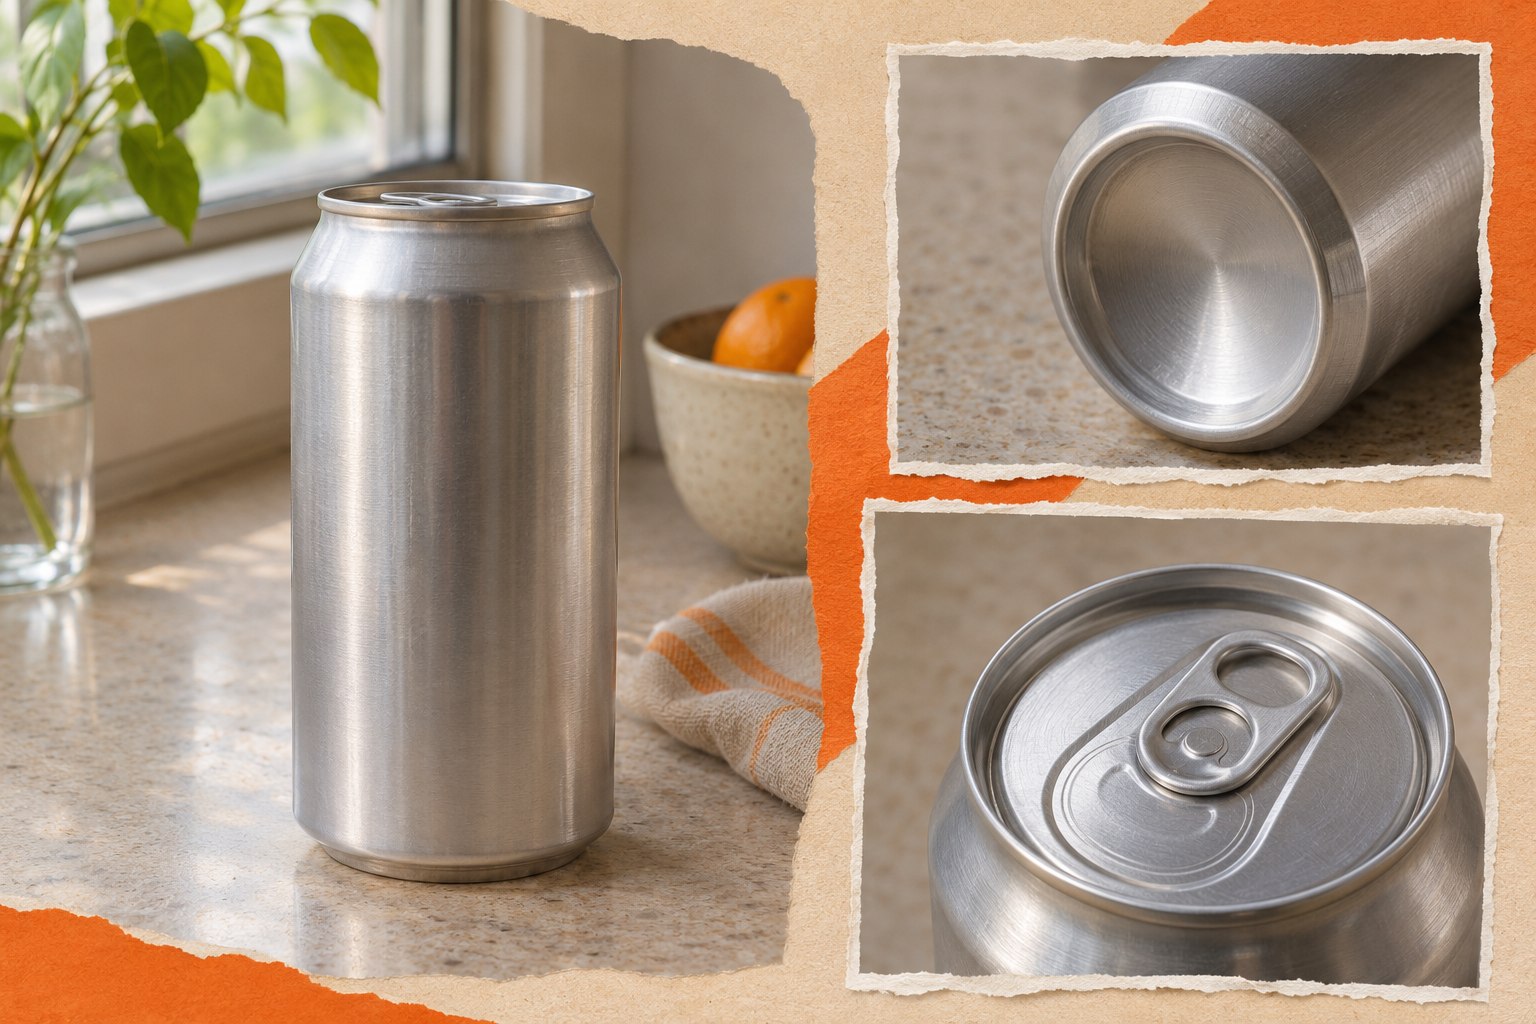
AI로 재현한 캔 외관. 옆면과 바닥 받침, 뚜껑 둘레를 살펴보세요.
이번에 살펴볼 알루미늄 2피스 캔은 탄산음료나 맥주에 흔히 쓰입니다. 두 부분 가운데 하나는 바닥까지 이어진 몸통이고, 다른 하나는 음료를 채운 뒤 덮는 뚜껑입니다. 먼저 몸통을 만드는 판 한 장부터 따라가 보겠습니다. [1][3]
평평한 판이 낮은 컵으로 바뀐다
출발점은 두루마리처럼 감긴 알루미늄 합금 판재입니다. 판재를 풀어 윤활한 뒤 원형으로 따내고, 금형으로 눌러 낮은 컵 모양을 만듭니다. 판을 입체적인 용기 모양으로 끌어 넣는 가공이 드로잉입니다. 이때부터 바닥과 옆면은 같은 판에서 이어집니다. 옆면을 말아 세로로 붙이는 구조와는 다릅니다. [1][2]
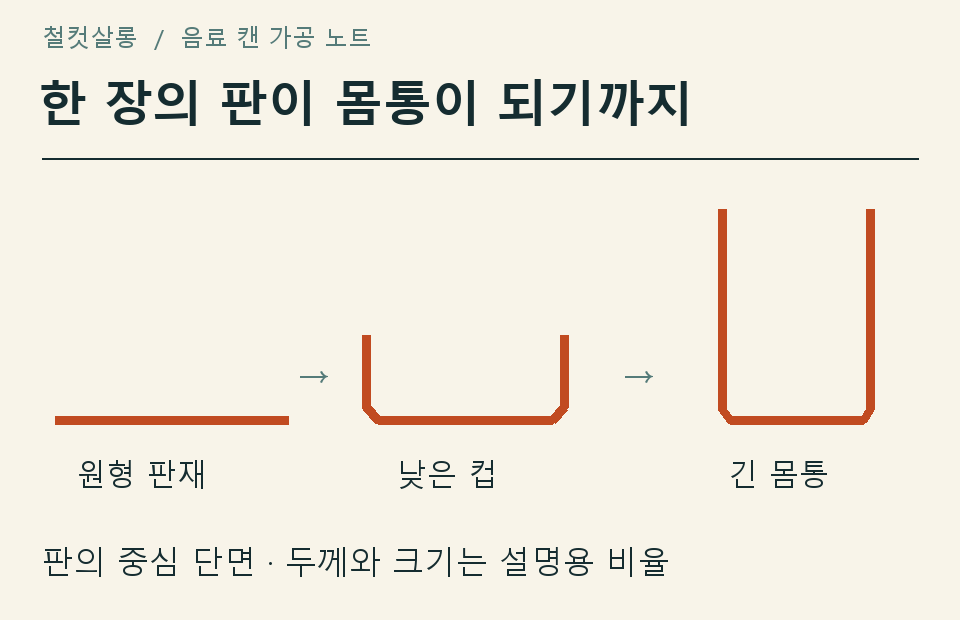
원형 판을 옆에서 보면 왼쪽 그림처럼 가로선으로 보입니다. 가운데 컵의 옆벽에서 바닥까지 주황색 선을 따라가 보세요. 처음의 판 한 장이 그대로 이어집니다.
벽을 얇게 누르면 몸통이 길어진다
낮은 컵은 다시 지름을 줄이는 가공을 거쳐, 안에서 컵을 밀어주는 공구인 펀치와 바깥의 링 모양 금형 사이를 지나갑니다. 이 틈에서 옆벽을 얇게 누르면서 길이를 늘리는 공정이 아이어닝입니다. 캔 몸통을 만드는 드로잉과 아이어닝을 묶어 D&I라고 부릅니다. [2][3]
여기서 링은 제자리에 있고 펀치가 컵을 밀고 갑니다. 아래 그림에서 왼쪽의 두꺼운 주황색 벽은 링에 들어가기 전이고, 오른쪽의 얇은 벽은 좁은 틈을 지난 뒤입니다. 옆벽의 두께가 줄면서 몸통이 길어집니다. 바닥은 이 틈에서 얇아지는 부분이 아닙니다. [2][3]
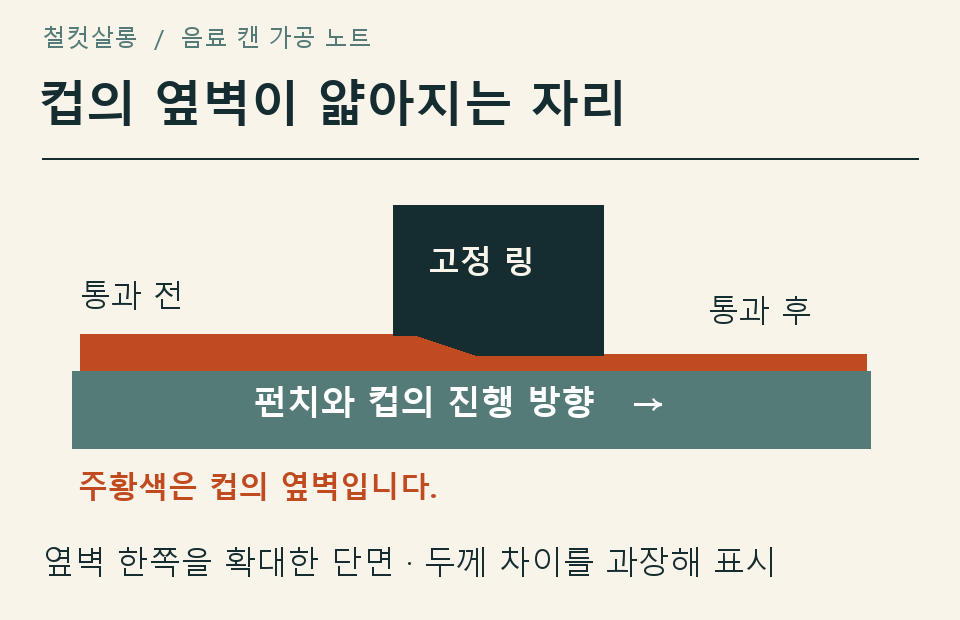
컵의 한쪽 옆벽을 확대한 단면입니다. 주황색은 알루미늄이고, 화살표는 펀치와 컵이 움직이는 방향입니다.
오목한 바닥은 압력을 고려한 모양이다
캔을 식탁에 세워 놓으면 바닥 둘레의 둥근 받침이 식탁에 닿습니다. 가운데는 캔 안쪽으로 들어가 있어 식탁에서 떠 있습니다. 금형으로 만든 이 곡면은 탄산음료의 내부 압력이 바닥을 바깥쪽으로 밀 때 변형을 견디는 데 도움이 됩니다. [3]
다만 오목한 깊이 하나로 강도가 결정되지는 않습니다. 곡면과 주변 테두리의 형상, 재료 두께 등이 함께 작용합니다. 같은 음료 캔이라도 제품마다 바닥 모양이 조금씩 다른 이유를 이해할 때 이 점을 함께 봐야 합니다. [3]
높이를 맞추고, 표면을 마무리한다
몸통 위쪽을 잘라 높이를 맞춘 다음 세척·건조하고, 겉면의 인쇄와 내부 코팅 같은 표면 처리를 진행합니다. 내부 코팅은 음료와 금속 사이에 장벽을 만드는 역할을 합니다. 은색으로 보이는 안쪽도 그대로 노출된 금속이라고 단정할 수는 없습니다. [1][4]
입구가 좁아지면 더 작은 뚜껑을 쓸 수 있다
몸통보다 좁은 위쪽은 네킹이라는 성형 공정으로 만듭니다. 대표적인 금형 네킹 방식은 여러 단계를 거치며 입구 지름을 조금씩 줄입니다. 얇은 벽을 한 번에 크게 변형할 때 생길 수 있는 주름이나 찌그러짐을 줄이기 위해서입니다. [5]
입구가 좁아지면 몸통 지름보다 작은 뚜껑을 사용할 수 있어 알루미늄 사용량을 줄이는 데 도움이 됩니다. 이후 입구 가장자리를 바깥으로 벌려, 뚜껑과 결합할 턱인 플랜지를 만듭니다. [4]

열린 입구의 끝을 맨 오른쪽 단면에서 보세요. 바깥으로 짧게 벌어진 턱이 플랜지입니다. 위에 그린 별도 뚜껑은 음료를 채운 뒤 이 자리에 올라옵니다.
음료를 넣은 뒤 뚜껑 둘레를 말아 잠근다
뚜껑은 몸통과 별도로 만들고, 손가락으로 들어 올리는 탭도 미리 달아 둡니다. 열린 몸통에 음료를 채운 뒤 이 뚜껑을 입구에 올립니다. [1][4][7]
먼저 몸통의 플랜지와 뚜껑 가장자리를 함께 말아 서로 걸리게 합니다. 이어서 그 자리를 눌러 겹친 금속층을 조밀하게 만들고, 뚜껑 안쪽의 밀봉재가 작은 틈을 메웁니다. 이 결합을 더블 시밍(이중권체)이라고 합니다. [7]
다음에 캔을 집어 들면 옆면을 따라 바닥까지 손끝을 내려 보세요. 손끝이 지나온 몸통과 바닥은 한 장의 판에서 나왔습니다. 반대로 맨 위에서 만져지는 도톰한 테두리에는 따로 만든 뚜껑과 몸통의 끝이 함께 말려 있습니다.
※ 일반적인 알루미늄 2피스 음료 캔의 공정을 설명했습니다. 세부 설비와 표면 처리 순서, 치수는 제조사·제품에 따라 달라질 수 있습니다.
출처(2026-11-16 확인)
[1] 3M, Aluminum Beverage Can Manufacturing, p.1: https://multimedia.3m.com/mws/media/2289561O/3m-spsd-can-manufacturing-emea-cab-uk-en-pdf.pdf
[2] UK Competition Commission 공개자료 Appendix B, Two-piece beverage cans: https://assets.publishing.service.gov.uk/media/5329e01340f0b60a73000311/akzonobel_response_to_provisional_findings_annex_2b.pdf
[3] US6132155A, Background of the Invention, 몸통 일체형 바닥·아이어닝·바닥 내압 관계: https://patents.google.com/patent/US6132155A/en
[4] The Aluminum Association / Sphera, Life Cycle Assessment of North American Aluminum Cans, 2021, §3.2.3 p.37: https://www.aluminum.org/sites/default/files/2021-10/2021AluminumCanLCAReportFullVersion.pdf
[5] US6698265B1, Background of the Invention, 다단 네킹: https://patents.google.com/patent/US6698265B1/en
[6] Stolle Standun Bodymakers, DWI 설비 분류: https://www.stollemachinery.com/sites/default/files/uploads/sales-sheets/Stolle_Standun_Bodymakers.pdf
[7] Crown, Seaming, 첫 두 단락 및 Tip 1: https://www.crowncork.com/aerosol-food-packaging/essentials/seaming